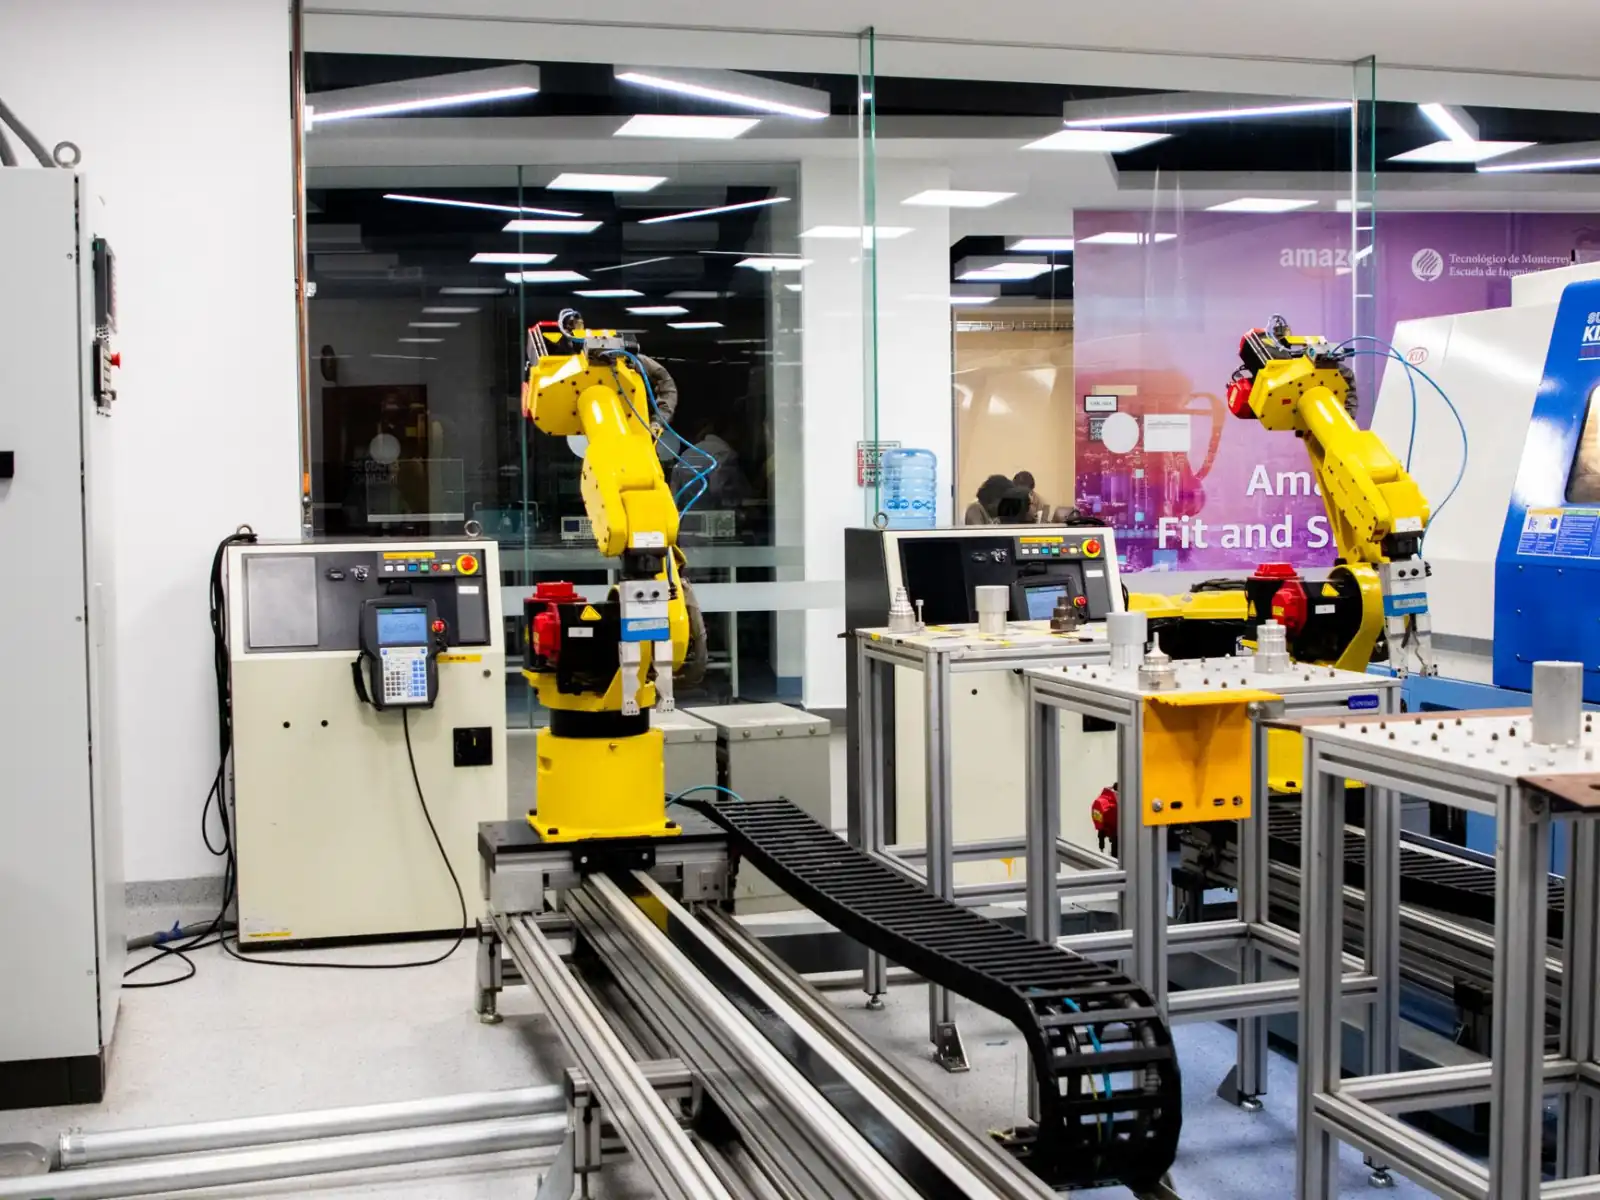
工业自动化设备机械设计中的模块化结构优化要点
在工业自动化领域摸爬滚打这些年,一个很深的体会是:设备的机械结构设计,往往比控制逻辑更能决定项目的成败。尤其是在多品种、小批量的生产趋势下,客户对设备柔性化的要求越来越高。传统的“一机一品”设计思路,不仅导致研发周期冗长,更让后期的维护和升级寸步难行。
问题出在哪儿?我们接触过不少制造企业的**技术研发**团队,他们常陷入一种“定制化泥潭”:每个新项目都从零开始画图,机架、传动、夹爪、防护罩——每个零件都重新设计。结果呢?图纸量翻了三倍,但真正有技术含量的创新点可能不到10%。更麻烦的是,客户现场一旦某个部件磨损,整台**设备**的停机时间可能长达数天,因为要等专属零件加工。这种模式下的**工业自动化**效率,其实是被结构性浪费拖垮的。
模块化不是“拼积木”,而是接口标准化
很多工程师误以为模块化就是把几个标准件用螺丝拧在一起。真正的关键在于接口的语义化定义。比如,我们为一个汽车零部件产线设计搬运模块时,将气路、电路、通讯协议全部集成在一个快换法兰上,机械定位精度控制在±0.02mm以内。这样无论是更换夹爪还是视觉模组,都不用改动底层**机械设计**。这需要技术研发团队对载荷谱、热变形、振动特性做充分的仿真验证,否则接口做死了,柔性就没了。
从实际落地看,我们总结出三个必须死磕的原则:
- 层级拆分:将设备拆分为“基础平台层(机架/供料/排屑)”、“工艺执行层(加工/装配/检测)”、“智能交互层(视觉/传感/HMI)”三个独立层级,层级间只通过标准接口通信。
- 参数化驱动:在三维软件中建立参数化模型,用设计表格驱动关键尺寸(如行程、负载、加速度),而非重新建模。这能缩短至少40%的改型时间。
- 维护导向设计:所有易损件(如导轨、同步带、传感器)必须能在15分钟内单人拆换,且无需专用工具。这一点直接降低客户的TCO(总拥有成本)。
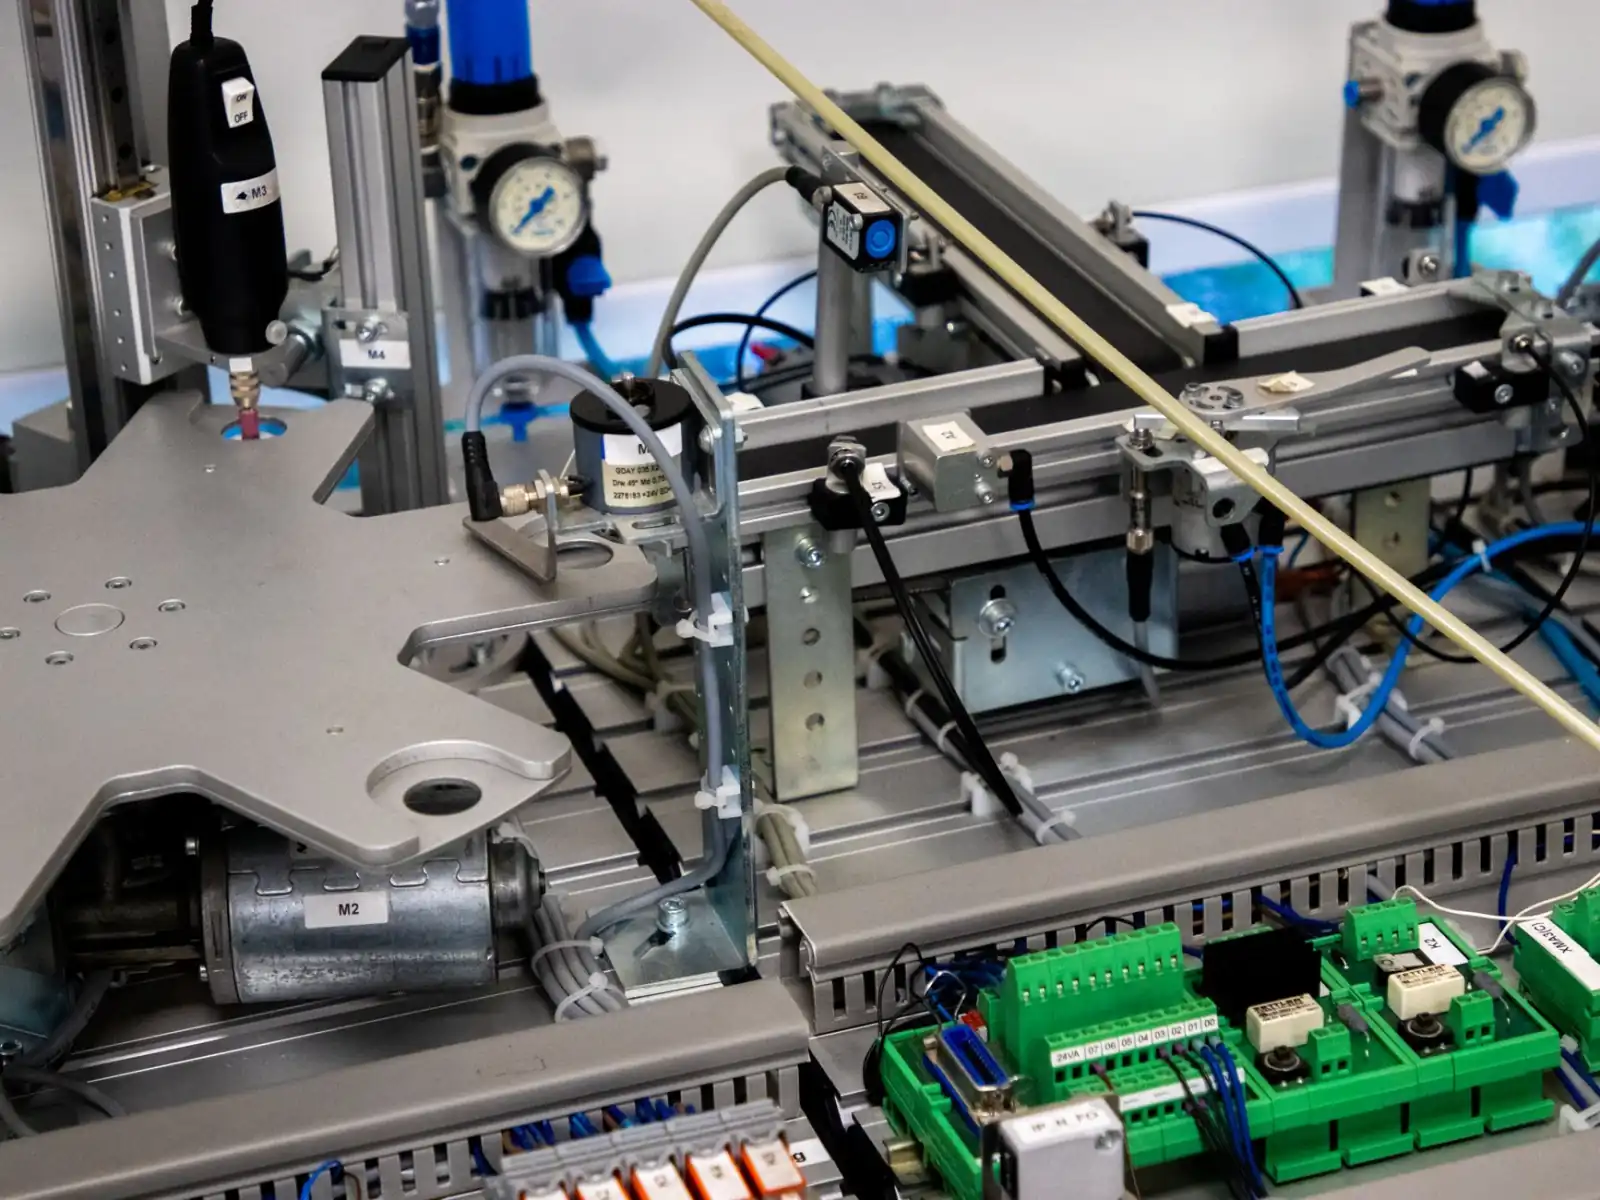
结构优化中的“矛盾平衡”
模块化听上去很美,但实际做结构优化时,常遇到刚性与轻量化的冲突。比如一个高速搬运的桁架机械手,如果为了模块化而过度使用标准铝型材,整机固有频率会下降,导致末端抖动加剧。我们的做法是:在关键受力路径上采用钢焊件,而在非承载区域大胆使用模块化连接。以我们交付的一条锂电池极片裁切设备为例,通过拓扑优化将横梁减重18%,同时将一阶模态频率提升至35Hz以上,彻底避开了运行时的共振区间。
另一个容易被忽略的点是热管理。高速运行的**工业自动化**设备,电机和丝杠的发热会导致模块化接口的膨胀量差异。如果设计初期没有预留热补偿间隙,或者选用不同线膨胀系数的材料,运转两小时后精度就会漂移。我们曾经在处理一个精密装配项目时,发现模组连接处出现了0.05mm的位移,最终通过调整材料配对和增加局部水冷回路才解决。这些经验,只有靠大量项目积累才能转化为设计规范。
给同行和客户的几点实践建议
- 别迷信“全模块化”。对年产量极低、但精度要求极高的专机,采用混合架构(60%标准模块+40%定制件)往往性价比更高。
- 建立企业内部的模块库,并定期淘汰过时模块。我们的库里有超过200个经过验证的功能单元,新项目复用率能达到70%以上。
- 在技术协议阶段,就明确模块化等级(例如:一级模块更换时间≤30分钟,二级模块≤4小时),这能倒逼设计端做出真正的优化。
北京蓝工科技有限公司在多年的**技术研发**实践中,一直坚持“结构为工艺服务”的原则。我们相信,好的模块化设计,是让复杂的自动化系统变得可预测、可维护、可进化。它不意味着牺牲性能,而是用更聪明的结构拓扑和接口定义,去换取整个产品生命周期内的综合效益。
未来的智能制造趋势下,设备不再是孤立的铁疙瘩,而是可重组的生产单元。机械设计的模块化优化,正是这场变革的物理底座。我们愿意与更多制造企业携手,把每一次改型的痛苦,转化为标准的、可复用的工程资产,让工业自动化的边界不断拓宽。