工业自动化设备选型指南:机械设计与智能产线集成要点分析
在制造业转型升级的浪潮中,工业自动化早已不是“要不要做”的判断题,而是“怎么做”的必答题。作为长期深耕机械设计与智能产线集成的技术团队,北京蓝工科技有限公司在与数十家制造企业的合作中发现:很多产线改造失败,问题并不出在单台设备上,而是出在选型阶段对系统耦合关系的误判。今天这篇文章,不堆参数表,只谈我们实际踩过坑、也验证过有效的方法论。
选型的第一性原理:不是买设备,而是设计一个“动态系统”
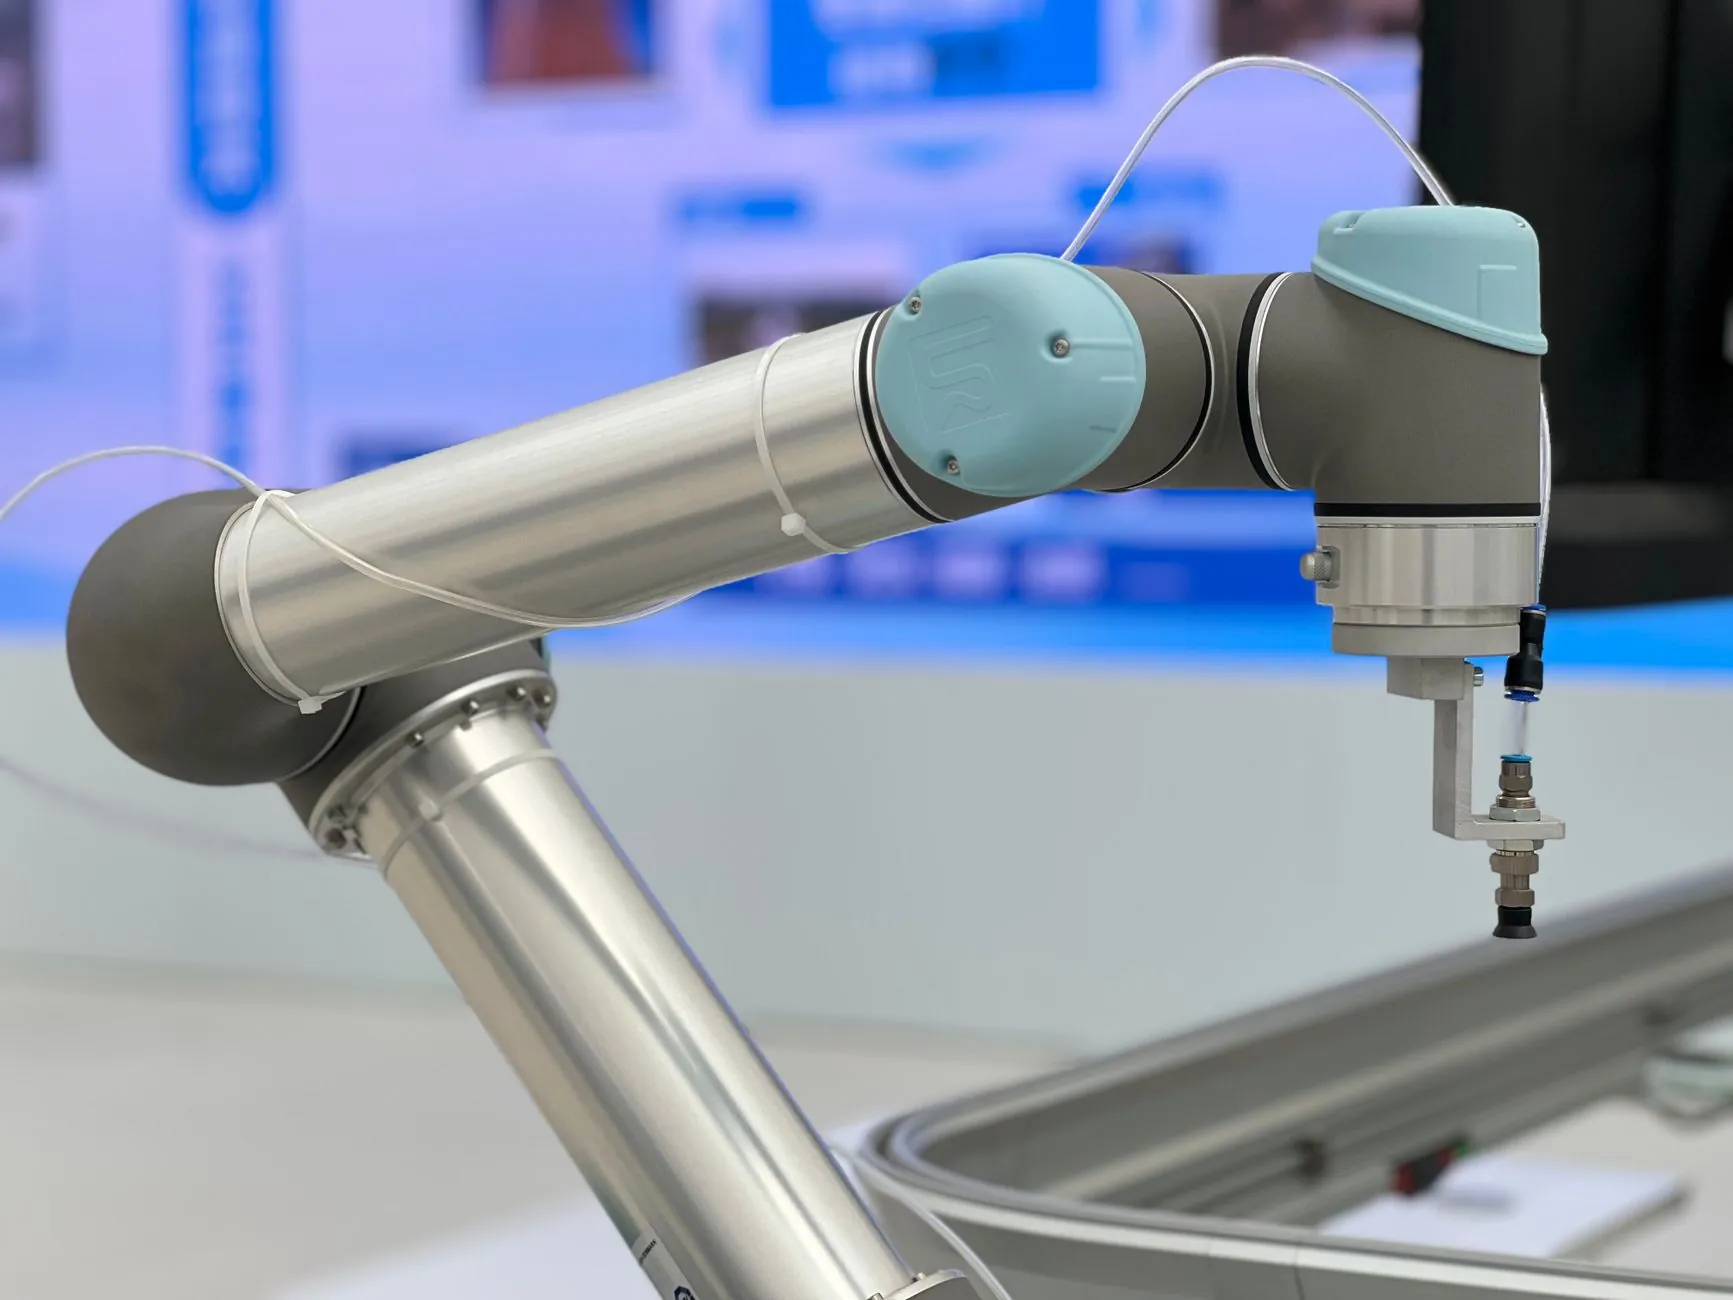
经常有客户拿着国外品牌的样册问我们:“这套六轴机器人配3D视觉是不是就能解决上下料?”其实答案往往藏在节拍计算里。我们在某汽车零部件项目中做过统计:单纯追求单机速度(如将某工位从8秒压到6秒),却忽略了输送线缓存区容量不足,导致整线实际产出仅提升4%,而能耗却上升了17%。工业自动化的核心指标永远是“系统OEE”,而非“单机峰值”。机械设计阶段就要为未来的工艺变更预留接口,比如模块化夹爪快换结构、可重构的工装定位销布局,这些前期投入通常只占总预算的3%-5%,却能让设备生命周期延长2-3年。
实操方法:从“功能清单”反向推导“技术参数”
我们的技术研发部门有一套内部强制流程——选型前必须完成“三张表”:第一张是工件特征表(重量、材质、公差带、来料姿态),第二张是节拍矩阵表(各工位加工时间、上下料允许间隔、缓存区安全系数),第三张是环境约束表(温度、粉尘、电磁干扰等级)。以某家电产线为例,客户最初要求选用精度±0.02mm的伺服压机,但经过三张表分析,实际工艺窗口只需±0.05mm,更换为普通气缸加位移传感器方案后,单站成本降低2.8万元,且维护复杂度显著下降。这套方法能过滤掉至少30%的“参数过剩”采购。
- 优先选用支持EtherCAT或Profinet总线的伺服驱动器,避免将来扩展IO模块时推倒重来;
- 气动元件尽量统一品牌系列,阀岛预留2-4个备用通道,这是最廉价的冗余设计;
- 机械设计阶段就要考虑传感器支架的调整余量,T型槽铝型材比焊接支架贵15%,但后期调试时间能省一半。
数据对比:高集成度设备 vs 分散式单元
我们跟踪了2023-2024年交付的12条装配线的运行数据。采用一体化桁架机械手+工位内嵌视觉的产线(方案A),初期投资比采用独立机器人+独立视觉工站(方案B)高22%,但在量产6个月后,方案A的平均故障恢复时间(MTTR)为18分钟,方案B则为47分钟。原因在于方案A的电气接口和程序框架统一,调试人员无需跨厂商协调。不过方案B也非全无优势——当产品换型频率高于每周3次时,方案B的柔性切换优势开始显现。所以选型不是非黑即白,混合架构(主线集成+末端灵活工位)往往是200-500万预算区间的最优解。
谈一个容易被忽略的细节:工业自动化设备的“寿命终点”往往不是机械磨损,而是通讯协议的淘汰。因此在技术研发阶段,务必确认控制器的CPU算力余量是否支持未来3年的软件更新,以及是否具备边缘计算接口。我们在一个轴承检测项目中,因为预留了OPC UA接口,后来接入MES系统时几乎没有改动硬件,节省了约9万元改造费。
最后想对正在做选型方案的同仁说:机械设计和智能产线集成是“戴着镣铐跳舞”的艺术。别迷信参数表上的峰值数据,也别被低价方案迷惑——把目光放回到工件本身、节拍本身、以及您产线上操作工的真实动作上。北京蓝工科技愿意在您的前期方案阶段提供免费的技术预审,毕竟,选型阶段多花一天讨论,产线调试阶段就能少花一周加班。