基于机械设计优化的智能制造生产线方案设计实践
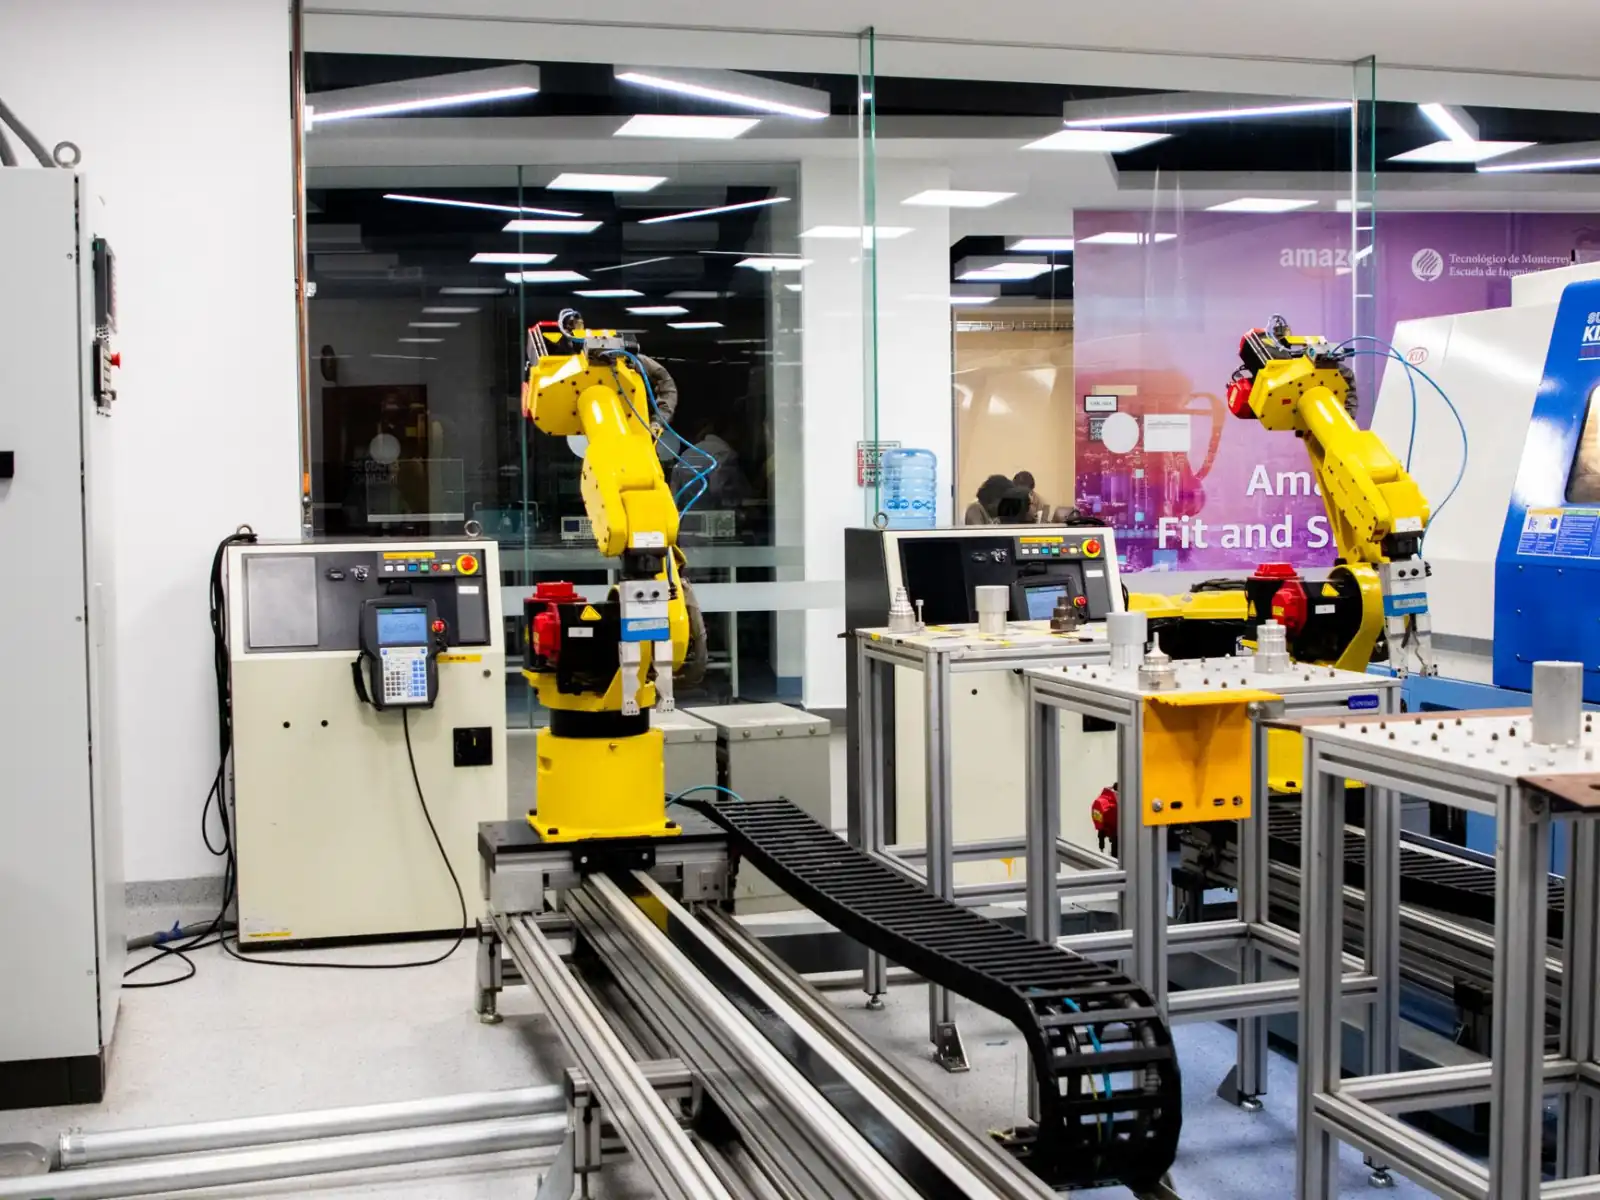
走进国内多家制造企业的车间,一个耐人寻味的现象反复出现:产线上自动化设备林立,机械手挥舞不停,但整体节拍却始终提不上去,故障停机率居高不下。不少企业主困惑——明明花了重金引入工业自动化系统,为什么实际产出与设计产能相差甚远?
瓶颈不在设备,而在机械设计的底层逻辑
深挖这些案例,问题根源往往不在电气控制或软件层面,而在于机械结构设计的先天不足。以某汽车零部件厂为例,其输送线体采用传统皮带+挡停机构,单工位定位精度仅±0.8mm,频繁的二次校正导致节拍损失达17%。这并非个案——当工业自动化程度越高,机械设计对系统稳定性的放大效应就越显著。一个刚度不足的机架,在高速往复运动下产生的振动,足以让精密传感器的读数失真。
技术研发视角下的方案重构
北京蓝工科技在承接某电子元件装配线改造项目时,没有急于堆砌更高精度的执行器,而是先从机械设计的底层参数入手。我们重新计算了每个运动副的载荷谱,将原本的悬臂式抓取机构改为龙门式双驱结构,配合有限元分析优化了横梁的截面惯性矩。改造后,定位精度稳定在±0.02mm,且无需额外增加气动夹紧装置——这完全是通过结构刚度换来的系统冗余度。
另一个关键点在于设备间的接口匹配。很多产线问题并非单机性能不足,而是工位间节拍耦合失效。我们采用虚拟调试技术,在机械设计阶段就建立整线的多体动力学模型,提前识别出输送辊道与升降台的加速度冲突。这种前置性的技术研发投入,将现场调试周期从原来的3周压缩到4天。
对比传统方案:数据说明一切
以一条典型的电机转子装配线为例,传统方案与优化后方案的核心差异如下:
- 平均故障间隔时间(MTBF):从420小时提升至1180小时,增幅181%;
- 换型时间:由于采用了快换工装与标准化接口设计,从45分钟降至12分钟;
- 能耗水平:轻量化设计使运动部件惯量降低28%,驱动电机功率相应下调,单件能耗下降19%。
这些数字背后,机械设计优化贡献了其中约60%的改善幅度,而电气与软件层面的调优只占剩余部分。这提醒我们,工业自动化的天花板,往往是由最基础的机械结构决定的。
给产线规划者的三条务实建议
第一,在技术方案评审阶段,务必要求供应商提供关键受力部件的刚度计算书与模态分析报告,而不只是看3D效果图。第二,对于多工位连续生产线,务必在机械设计阶段就建立整线节拍仿真模型,而非等设备落地后再去“试错调优”。第三,设备选型时优先考虑模块化程度高的机械结构,这能为后续工艺变更保留足够的改造空间。
智能制造不是电子元器件的堆叠,而是机械设计、控制逻辑与工艺know-how的深度融合。当你的产线再次出现“原因不明”的效率损失时,不妨先回到机械图纸上找答案——那里往往藏着最容易被忽略,却也是撬动整体效益的最佳支点。