2025年智能制造技术升级:工业自动化产线改造的三大关键技术路径
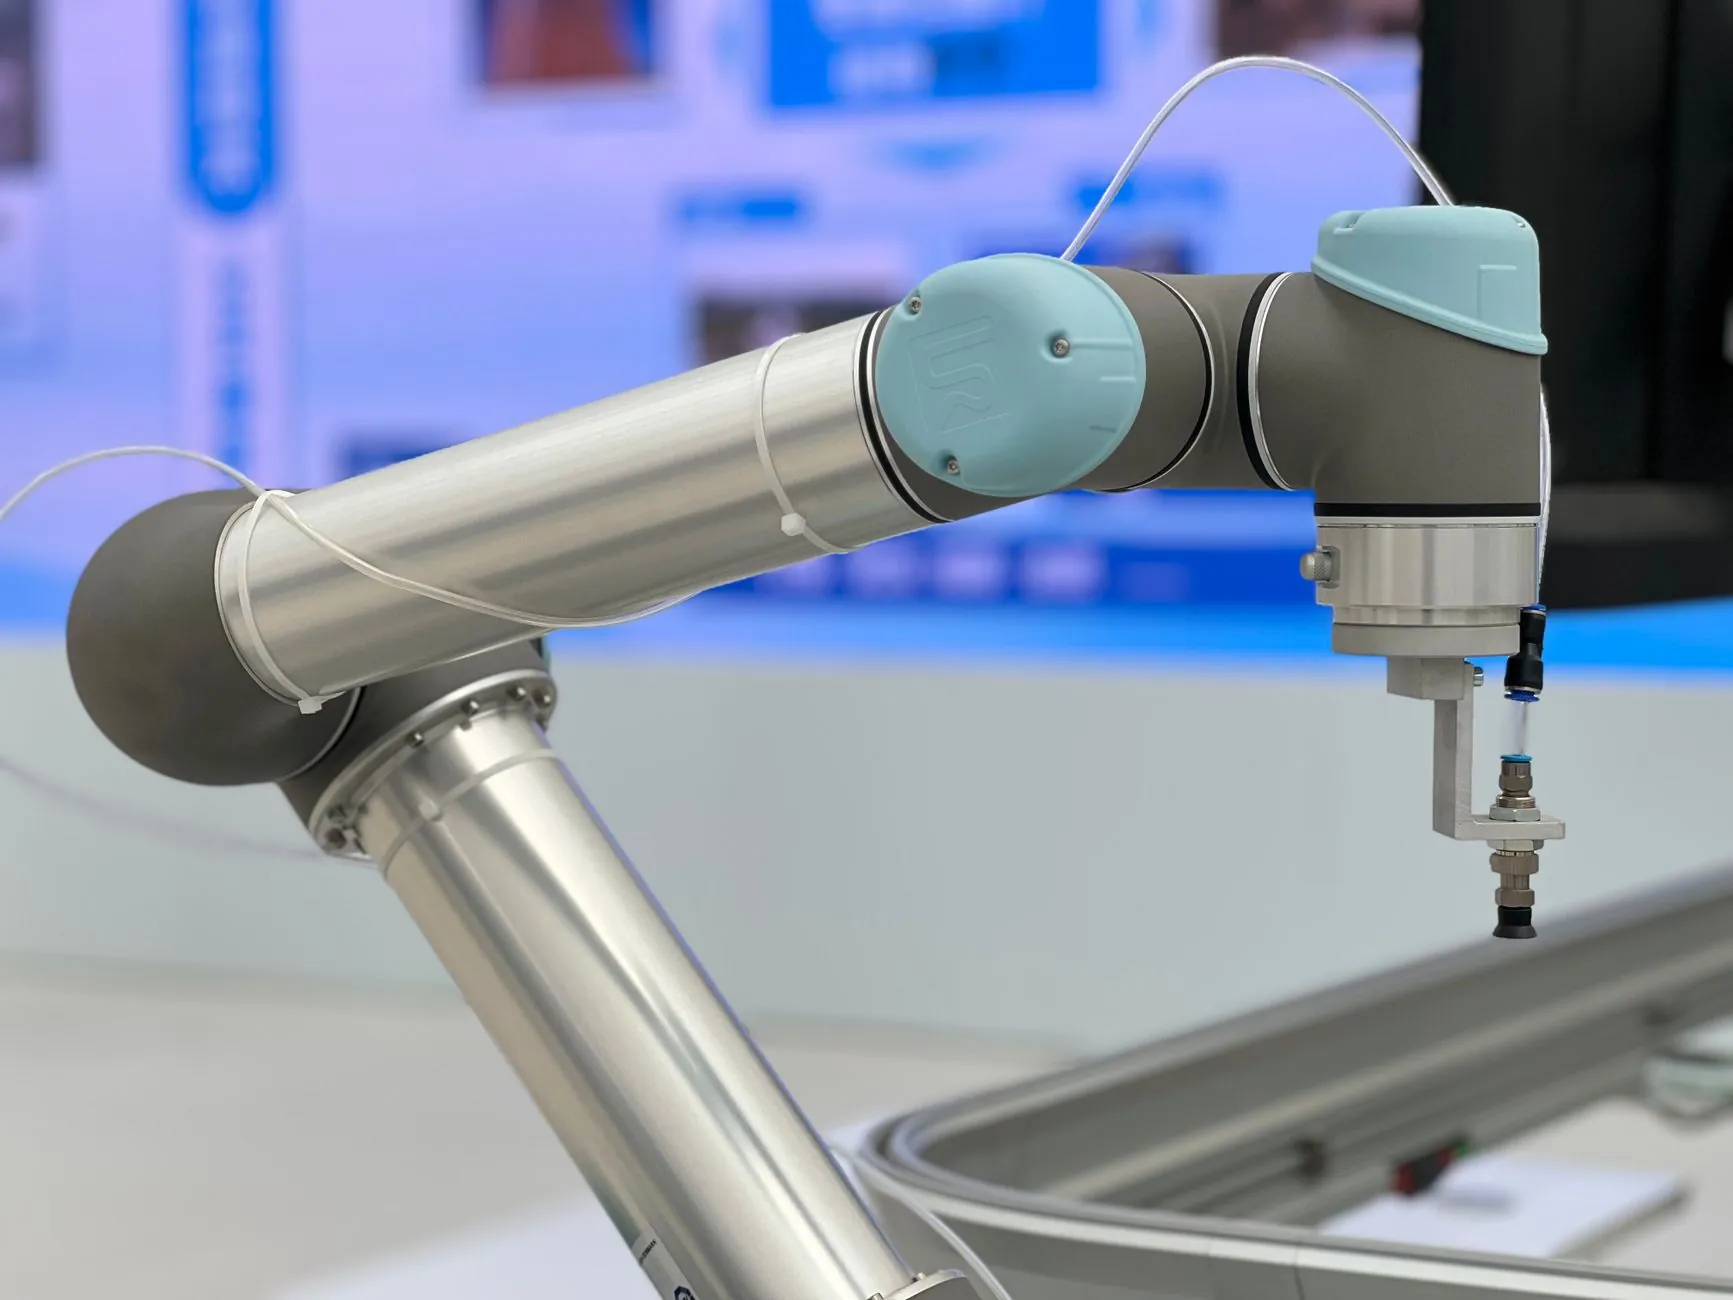
2025年,国内制造业面临的不再是“要不要改造”的抉择,而是“如何精准改造”的考题。当劳动力成本年增幅稳定在6%以上,而产线综合效率却徘徊在72%左右时,工业自动化已从可选项变成生存项。作为长期深耕机械设计与技术研发的从业者,北京蓝工科技认为,产线改造的核心不是买几台机械臂,而是建立一套能自我迭代的技术框架。
一、从“单机替换”到“系统重构”:工业自动化的底层逻辑变了
过去三年,我们服务过的四十余条产线改造案例揭示了一个共性规律:凡是只做单点自动化替换的企业,平均一年半后都会遭遇新的瓶颈——物流衔接卡顿、数据孤岛、柔性不足。真正的工业自动化升级,应当以**产线整体节拍**为设计基准,而非以单台设备效率为指标。机械设计环节需要重新审视工位间距、物料流转路径和缓存区容量,这些最“土”的参数往往决定了自动化系统的上限。
以某汽车零部件装配线为例,单纯将人工压装工位换成伺服压机后,节拍只提升了9%,但当我们重新设计定位夹具并调整上下料机械手的行程曲线,整个工段的综合效率直接跳升27%。这就是系统思维与设备思维的本质差异。
二、三大关键技术路径:把改造风险拆解到可量化
路径1:基于数字孪生的工艺预验证
现在做技术研发,不能等到设备落地才发现干涉或节拍不足。我们采用轻量化数字孪生工具,在虚拟环境中完成**设备**动作仿真、节拍分析和人机协作安全距离验证。一个典型流程是:用CAD模型搭建产线骨架→导入PLC逻辑信号→运行2000次虚拟循环→输出故障率热力图。这项前置工作能让现场调试时间压缩约35%,对于多品种混线生产尤其关键。
路径2:模块化机械结构+边缘控制架构
传统产线改造的痛点在于,一旦产品换型,整个机械结构就要大改。2025年的趋势是**机械设计**走向模块化——将夹爪、定位机构、检测单元做成标准接口的独立模组,配合边缘控制器内的配方管理,换型时间从过去的4小时降至18分钟。我们有一家电子元器件客户,通过这种架构把6条专机线整合为2条柔性线,占地面积减少40%,而产能弹性却翻了一倍。
路径3:数据驱动的预测性维护闭环
自动化产线最怕非计划停机。但单纯加装传感器没意义,关键是把振动、电流、温度信号映射到具体零部件的剩余寿命模型里。比如减速机磨损特征值超过基线15%时,系统会自动生成备件工单并调整排产计划。这项技术让某合作工厂的年度非计划停机时间从83小时降到21小时,OEE(设备综合效率)曲线稳步抬头。
三、改造投入与回报的可量化参照
很多企业主问我们:到底投多少钱合适?以一条中等复杂度的装配线为例,模块化改造的初期投资约为整线重购成本的40%-55%,但效果差异明显:
- 传统整线更换:投资回收期26-34个月,风险在于停产周期长达2-3个月
- 模块化技术升级:投资回收期14-19个月,且分阶段施工不影响在产订单
- 纯软件优化(不换硬件):回收期5-8个月,但效率提升上限通常只有12%-18%
值得强调的是,技术研发投入不应只算硬件账。一套完善的产线改造方案,其机械设计图纸、控制逻辑和工艺参数库本身也是核心资产,它能支撑未来3-5年的持续优化。
结语
工业自动化改造没有放之四海皆准的模板,但有一条主线不会变:用扎实的机械设计功底去匹配工艺需求,用克制的技术研发去解决真实痛点,而不是为了自动化而自动化。北京蓝工科技在每一个项目中坚持的,就是先把产线的“脾性”摸透,再让设备去适应工艺,而不是反过来。2025年的窗口期,属于那些愿意把改造做细、做透的制造企业。