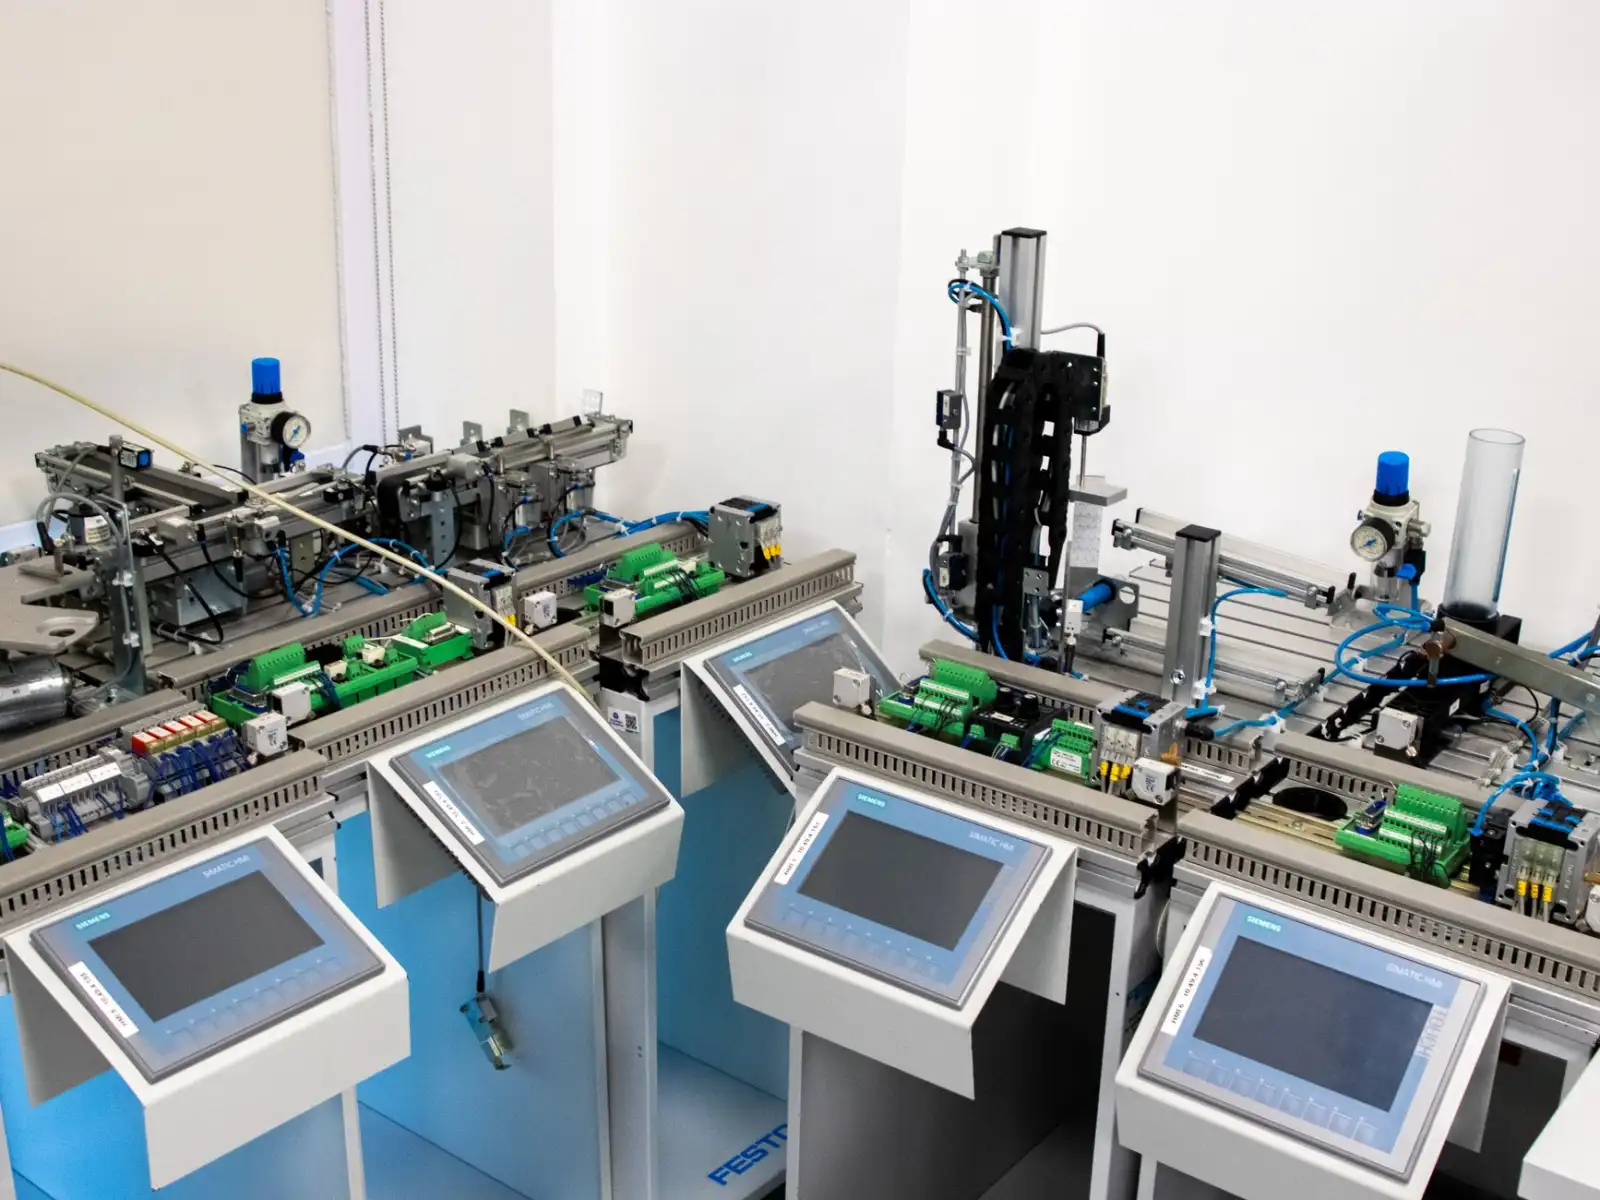
工业自动化设备机械设计中的关键工艺与技术要点解析
工业自动化设备的机械设计:从刚性到精度的底层逻辑
在工业自动化领域,机械结构是承载运动控制、传感反馈与执行逻辑的物理基座。北京蓝工科技有限公司在多年技术研发实践中发现,许多设备故障并非源于电气系统,而是机械设计阶段对动力学特性、热变形及装配工艺的考量不足。一台合格的自动化设备,其机械设计必须同时满足**刚度匹配、惯量平衡与公差闭环**三项核心要求。
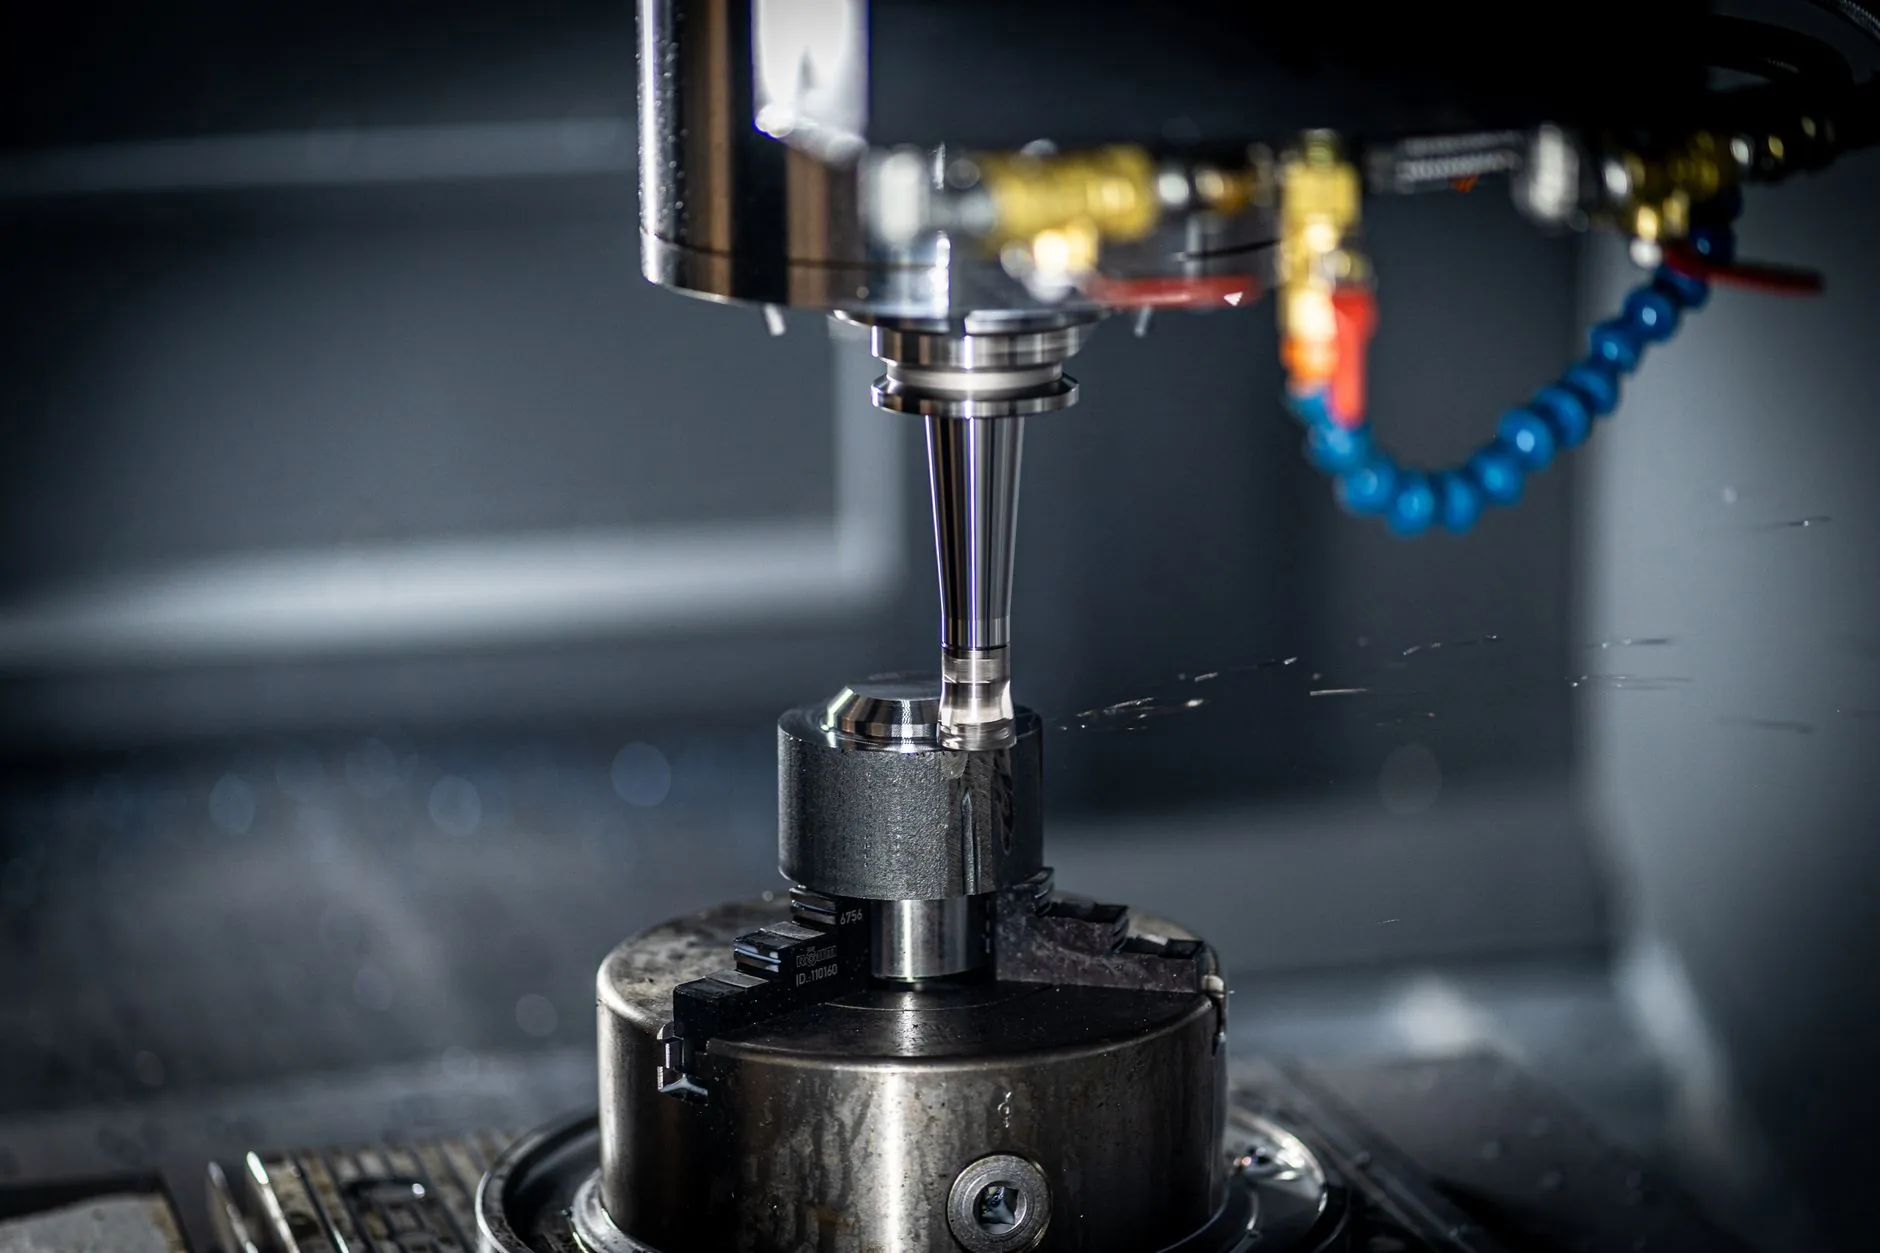
关键工艺参数:从材料选择到表面处理
以我们为某新能源客户设计的极片模切设备为例,其关键运动部件的材料选用了**预硬型模具钢P20**,并经过深冷处理以消除残余奥氏体。具体参数上,导轨安装基面的平面度控制在0.005mm/500mm以内,而配合面的粗糙度则要求达到Ra0.4。值得注意的是,在高速往复运动机构中,若采用普通镀铬处理,镀层在运行800小时后便可能出现微裂纹,因此我们更推荐使用**物理气相沉积(PVD)涂层**,其表面硬度可提升至2000HV以上。
另一个常被忽视的步骤是**应力释放**。大型焊接机架在粗加工后必须进行振动时效处理,否则半年后设备精度会漂移0.02mm以上,这对于精密装配产线而言是致命的。
技术研发中的细节把控与常见误区
在技术研发迭代中,工程师需要警惕三个高频问题。首先是**气动回路与机械结构的干涉**——设计时只校核了气缸行程,却忽略了活塞杆在承受径向负载时的挠曲变形。其次是**传感器安装支架的固有频率**:若支架采用悬臂过长结构,在设备启动瞬间极易引发共振,导致误触发。最后,润滑系统的管路布局必须避免U型弯,否则停机后空气滞留会造成供油延迟。
针对上述问题,我们的规范是:所有传感器支架的悬伸量不得超过其厚度的4倍,且需进行有限元模态分析,确保一阶固有频率高于设备最高激振频率的1.5倍。对于高速凸轮机构,则建议采用**修正正弦加速度运动曲线**,以降低残余振动。
- 注意:气动元件需在装配前进行5次全行程预跑合,以消除密封圈初始摩擦力。
- 注意:螺栓连接处必须标注明确的扭矩值及防松胶牌号,严禁凭手感操作。
从设计到量产:解决现场装配的“隐性”矛盾
实际生产中,设计基准与工艺基准不统一是导致返工的主因。例如,图纸标注以底面为基准,但装配时却以侧面定位,这会造成累积误差。我们的做法是在关键配合处增加**工艺孔或校准销**,并在装配工艺卡中强制规定测量顺序。此外,对于涉及热源的设备(如焊接工位),机械设计必须预留热膨胀补偿间隙,通常铝型材框架的间隙值按每米0.1mm预留。
当客户反馈设备运行噪音异常时,不要急于更换轴承。先用频谱分析仪区分是机械松动(50Hz倍频)、齿轮啮合冲击(高频峰群)还是结构共振(单一峰值)。多数情况下,通过调整地脚垫铁的厚度或增加阻尼吸振块即可解决,而非直接更换价值数千元的高精度丝杠。
工业自动化设备的机械设计是一门妥协与平衡的艺术。没有绝对完美的结构,只有在**成本、可维护性与动态性能**之间做出的最优取舍。北京蓝工科技有限公司始终认为,扎实的机械基础是电气控制和软件算法的有效载体。若您正在为产线升级或非标设备研发而困扰,不妨从机械结构的刚性链与公差分配开始重新审视,这往往能带来超预期的稳定性提升。