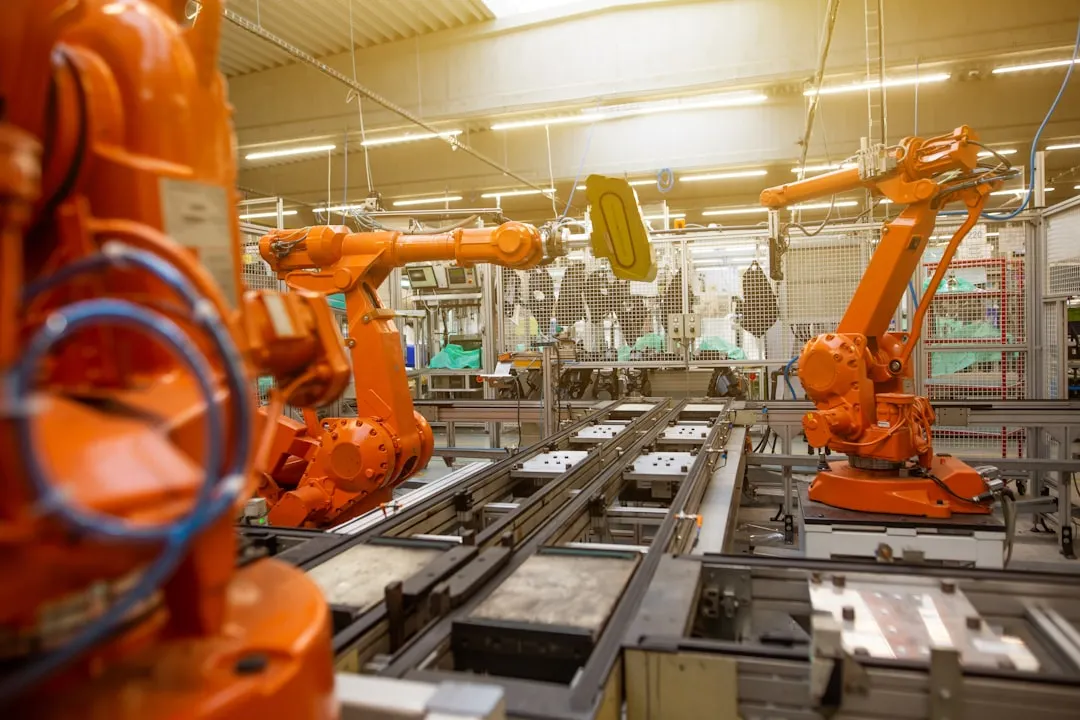
工业自动化设备机械设计中的关键精度控制技术解析
在工业自动化产线中,机械设计的精度控制直接决定设备寿命与产品良率。北京蓝工科技有限公司在多年技术研发实践中发现,很多看似“硬件达标”的设备,恰恰因为忽视了系统级的精度耦合问题,导致运行数月后误差骤增。本文结合一线项目经验,拆解几个常被忽略的关键控制点。
一、从“单轴精度”转向“多轴协同误差”建模
传统机械设计往往只关注伺服电机定位精度或丝杠导程公差,但在高速搬运、视觉定位等工业自动化场景中,多轴联动时的动态轮廓误差才是瓶颈。我们曾在某锂电池贴膜设备项目中,将X/Y轴单向重复定位精度做到±2μm,但实际轨迹偏差仍达15μm——问题出在龙门结构两侧的刚度不对称。
- 建立含结构柔度矩阵的误差传递模型,而非简单叠加各轴静态公差;
- 对横梁、滑座等关键铸件进行模态分析,避开共振频率区间;
- 采用激光干涉仪同步采集双轴实际位移,反哺补偿表。
二、热变形补偿:被低估的“隐形杀手”
在连续运转的工业自动化设备中,电机发热、切削热或环境温漂会使床身产生10-30μm的热伸长,这个量级足以毁掉精密配合。我们通常采用三点支撑+对称热源布局,并在丝杠螺母座内嵌PT100传感器,通过PLC实时修正螺距误差补偿值。某3C装配设备在恒温车间实测,补偿后热漂移从22μm降至4μm,效果立竿见影。
除了热源隔离,材料匹配同样重要——铸铁床身配钢制导轨时,线膨胀系数差异会导致滑块预紧力漂移,这时需要在导轨压板处预留0.05mm的柔性调整垫片。
三、装配工艺中的“精度再生”策略
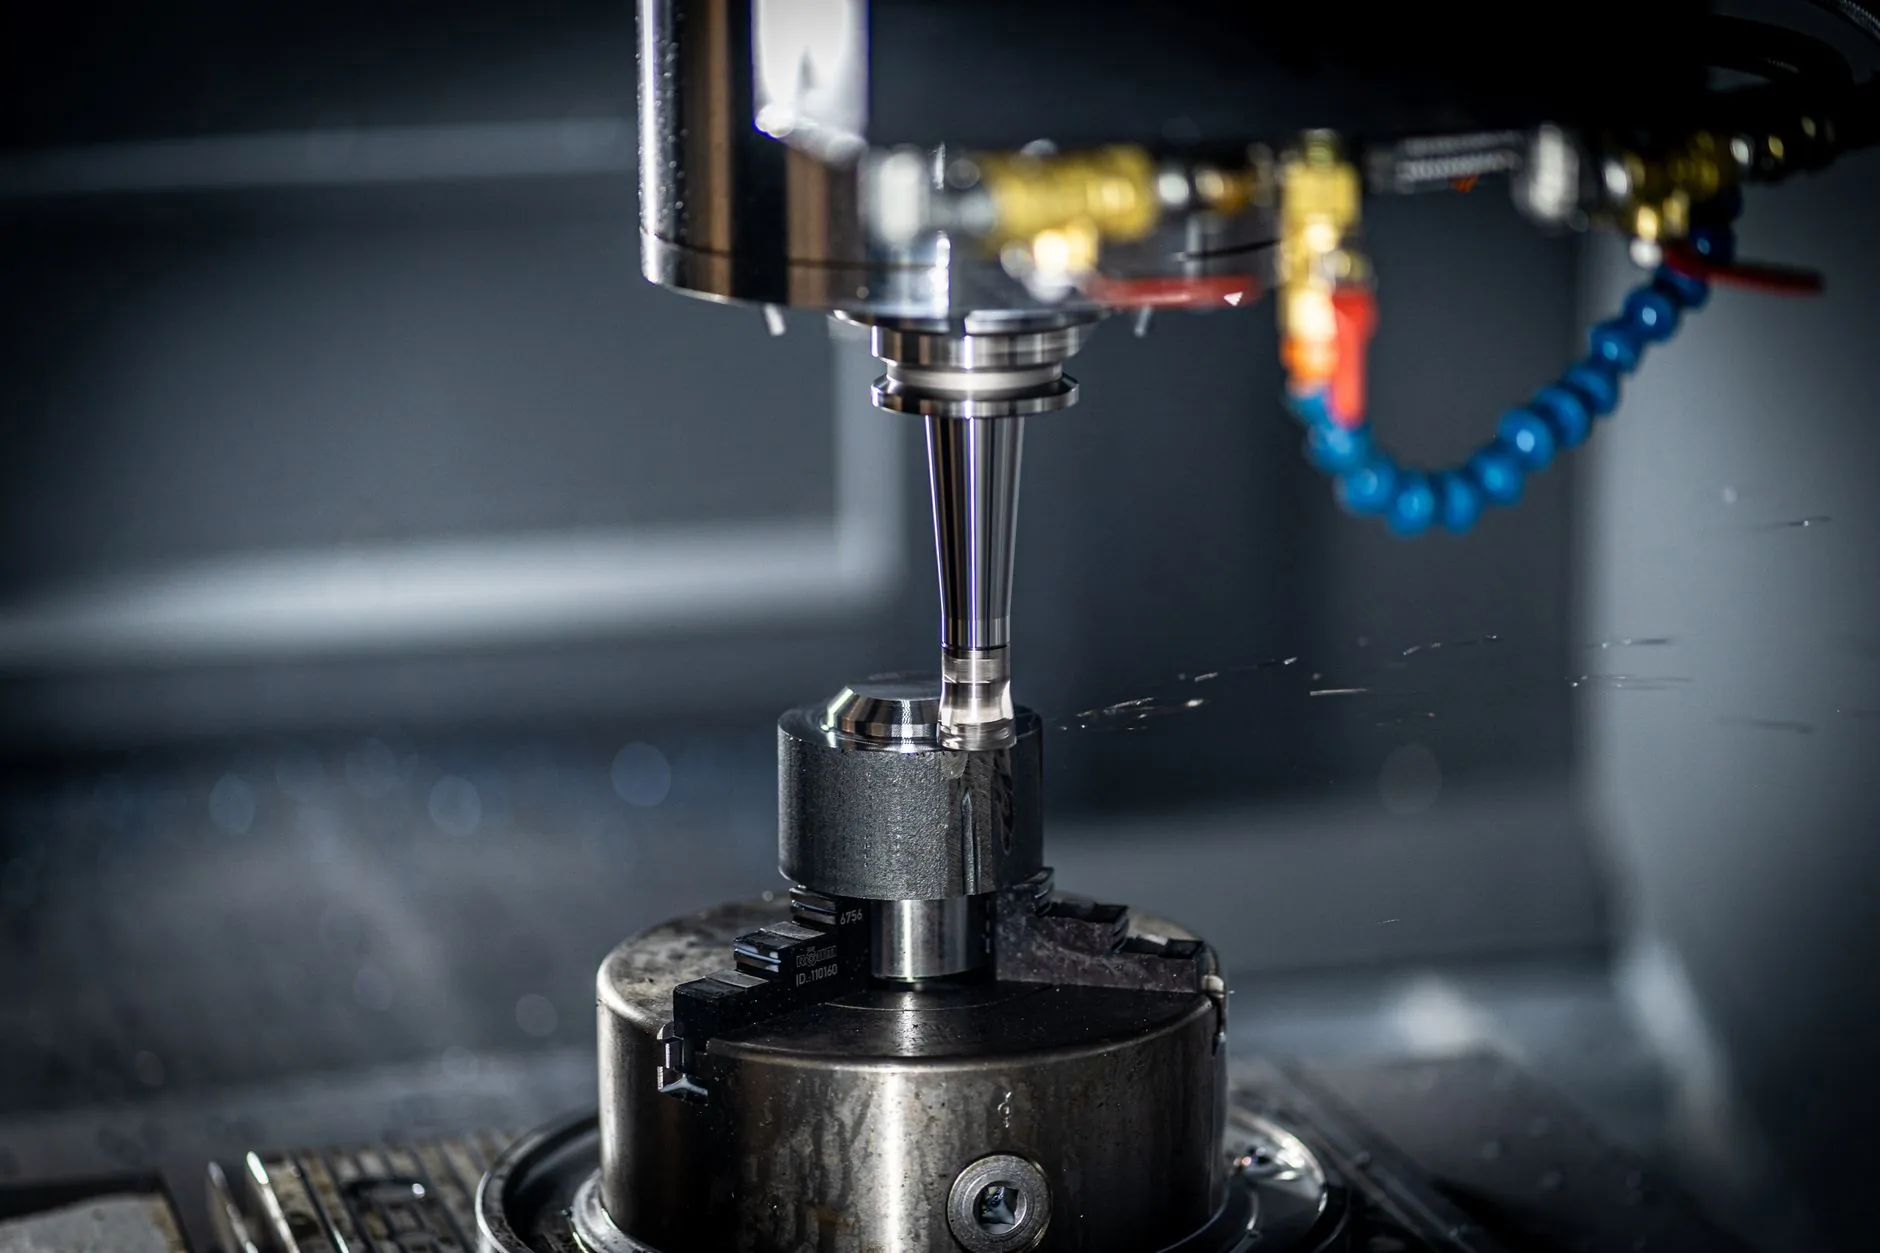
机械设计的精度蓝图最终要通过装配落地。很多技术研发团队只关注零件加工公差,却忽略了装配顺序对误差分布的影响。比如,先锁紧基座地脚螺栓再调整直线导轨,与先粗调导轨再锁紧,最终平行度能差出8μm。
- 采用“基准递增”原则:先建立主轴基准,再以此为参考调整导轨和丝杠;
- 关键结合面实施手工刮研,接触点数控制在每25×25mm²内6-8点;
- 使用激光跟踪仪进行整机空间误差标定,生成6自由度补偿表。
四、案例复盘:高速贴片机精度升级
去年我们为一家电子代工厂升级高速贴片机的取放模块。原设计采用滚珠花键+同步带传动,实际贴装精度±0.05mm,无法满足0201元件要求。通过将传动改为直驱电机+高刚度十字交叉滚子轴承,并对动梁采用碳纤维增强复合材料减重37%,最终将贴装精度稳定在±0.018mm。关键点在于,我们将机械设计仿真与伺服调试同步进行,避免了“结构合格但响应滞后”的脱节问题。
精度控制不是某一个零件的独角戏。从误差建模、热管理到装配工艺,每一环都需要跨部门的技术研发协同。北京蓝工科技有限公司始终认为,工业自动化设备的竞争力,恰恰体现在这些看不见的系统细节里——只有把公差、刚度、热变形和装配误差统筹管理,才能让设备在连续生产中保持长期稳定。