工业自动化设备选型要点:从机械设计到产线集成的完整考量
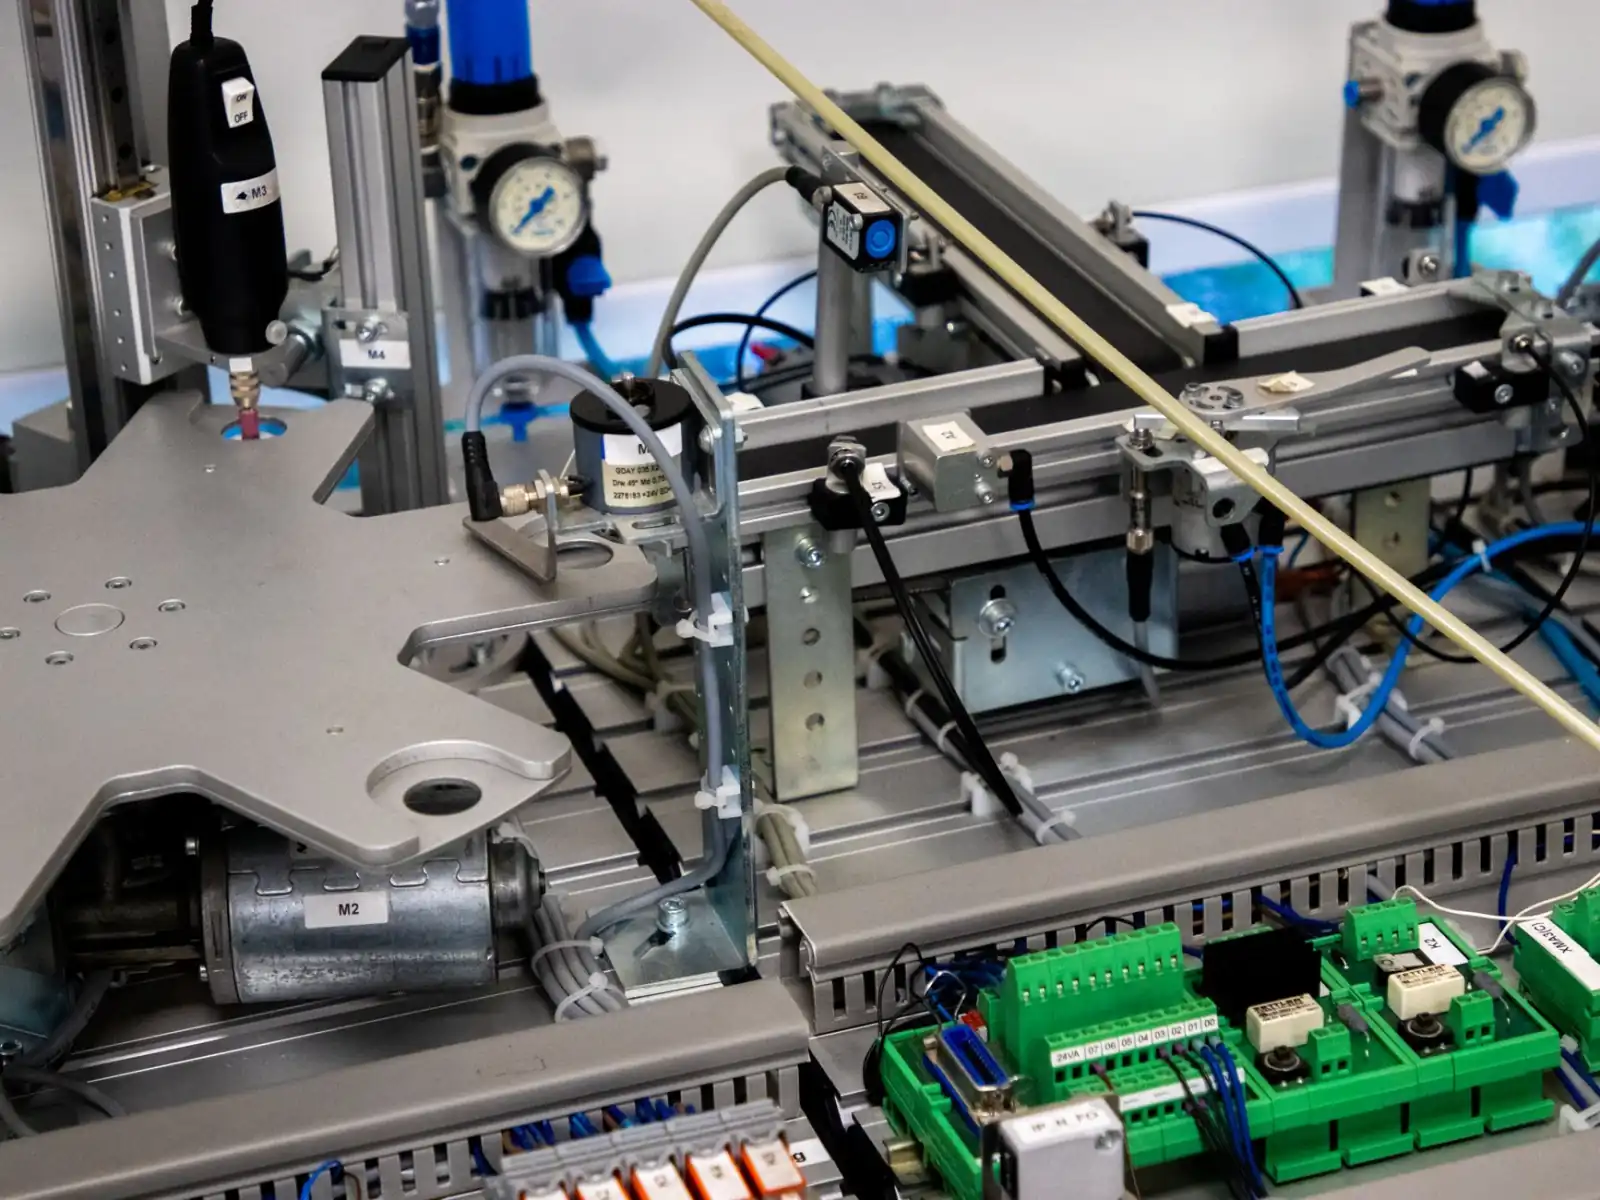
走进国内任何一家中型制造企业的车间,你会发现一个尴尬的现实:产线上堆满了来自不同品牌的自动化单机,每台设备单独运行都“看起来不错”,但联机调试时却频频卡壳。设备之间的通讯协议不兼容、节拍时间对不上、甚至机械接口尺寸都互相打架——这不是个案,而是工业自动化领域长期存在的“选型失焦”问题。
为什么选型失误的代价如此高昂?
许多企业在采购工业自动化设备时,习惯把注意力集中在单机价格和交货周期上,却忽略了设备在整个产线系统中的适配性。等到设备进场、机械安装完毕,才发现控制系统与既有MES系统无法对接,或者气动元件的响应速度跟不上整线节拍。此时再改,轻则增加数万元改造费,重则导致整条产线瘫痪数周。据行业统计,因选型不当造成的项目延期,平均占项目总工期的15%以上。
更深层的原因在于,工业自动化设备的选型本质上是一项系统工程,它要求选型者同时具备机械设计视野、电气控制知识和对现场工艺的深刻理解。遗憾的是,多数企业的采购流程把技术评估与商务谈判割裂开,技术部门只负责“能用”,采购部门只负责“便宜”,最终拼凑出一套隐患丛生的方案。
技术研发维度:别让“参数冗余”掩盖真实需求
在机械设计阶段,我们常看到工程师为了保险而过度设计——电机功率放大一档、减速机扭矩留出30%余量、传感器精度选择0.01mm级别。表面看是稳妥,实则推高了设备成本,更重要的是,过大的功率和惯量会让设备在低速工况下出现抖动或响应迟滞。北京蓝工科技有限公司在过往项目中总结出一个经验:选型时应以“实际工况负载曲线”为基准,而非“峰值负载×安全系数”的简单公式。例如,对于间歇性工作的搬运机械手,其等效发热功率往往只有峰值功率的40%-60%,按峰值选型会导致电机长期处于轻载低效区。
另一个常被忽视的细节是设备的热管理设计。连续高速运转的伺服系统,其散热能力直接决定设备寿命。我们曾遇到一个案例:客户选用了一款理论转速达标但散热结构紧凑的电机,在夏季高温车间连续运行8小时后,绕组温度飙升至130°C,最终引发过载报警停机。这类问题在选型阶段几乎无法通过参数表发现,必须依赖对设备结构设计和材料工艺的深入评估。
产线集成视角:从“单机最优”到“系统最优”
当设备从单机走向产线,选型的逻辑就要彻底翻转。此时需要考虑的不再是“这台设备能做什么”,而是“这台设备如何与前后工序协同”。具体来说,有三个关键匹配点值得关注:
- 节拍匹配:前道设备节拍120件/小时,后道设备却只有90件/小时,中间必须设置缓存区,否则整线效率被瓶颈工序锁定。选型时需用产线仿真软件模拟不同节拍组合下的产能输出。
- 接口标准化:机械接口(如法兰尺寸、定位销孔)和电气接口(如EtherCAT、Profinet协议)是否与产线现有标准兼容,这比设备本身的性能参数更重要。
- 数据交互能力:设备能否输出OPC UA或MQTT格式的数据,直接决定后续数字化改造的难度。许多传统设备厂商仅提供私有协议,这等于给未来埋下了一颗定时炸弹。
对比不同供应商的设备方案时,建议采用加权评分法:将“设备稳定性”(权重30%)、“产线兼容性”(权重25%)、“技术研发支持能力”(权重20%)、“价格与交期”(权重15%)、“售后服务响应”(权重10%)分别打分。这种量化的对比方式,能有效避免被销售话术带偏。
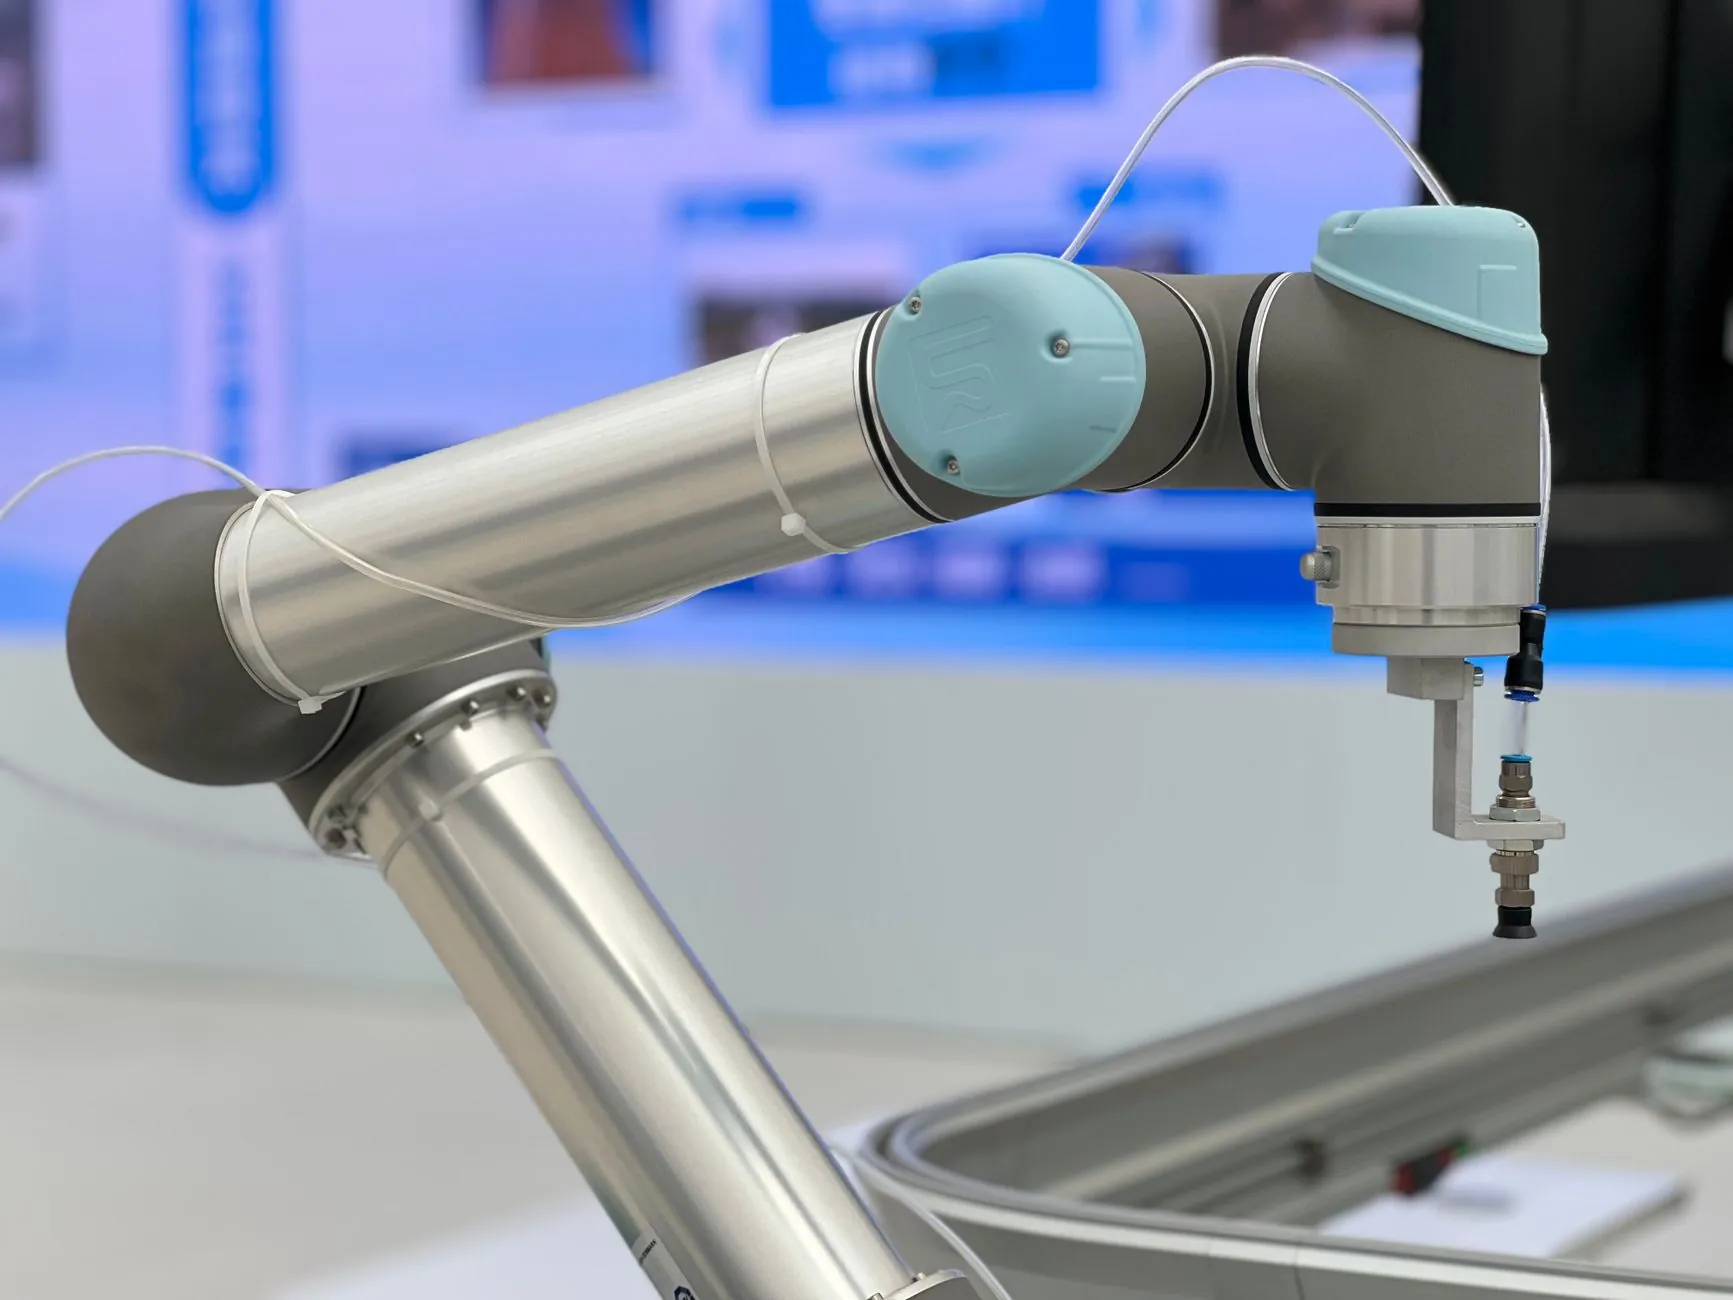
作为一家深耕工业自动化领域的技术研发型企业,北京蓝工科技有限公司始终强调一个观点:选型不是一次性的采购行为,而是一个贯穿设备全生命周期的动态决策过程。从最初的机械设计评审,到中期的电气图纸会签,再到后期的现场调试支持,每个环节都需要选型方与设备供应商保持深度沟通。我们建议企业在项目启动初期就建立跨部门选型小组,让机械工程师、电气工程师和产线规划师共同参与设备选型评审,而不是等采购合同签订后再发现问题。
最后一条实操建议:在签订技术协议时,务必把“性能验收标准”写得足够具体——例如“在环境温度35°C下,连续运行72小时无故障,且定位精度保持在±0.02mm以内”——而不是笼统地写“符合国家标准”。只有把模糊的期望转化为可量化的验收指标,选型失误的遗憾才能真正被拦截在设备进场之前。